Top.Mail.Ru
Перейти к содержанию

Постпроцессор FANUC 0i-tf Plus — скачать

Fanuc
1 1 1.7k

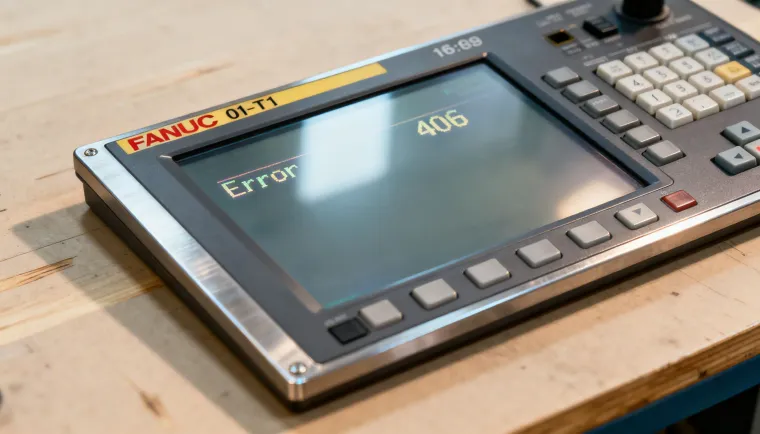
  • Ошибка 406 на FANUC 0i-TF: причины, диагностика и сброс

    ПO для чпу fanuc ошибка 406 чпу сброс
    1
    1
    0 Голоса
    1 Сообщения
    148 Просмотры
    Нет ответов
  • Доворот g68 fanuc и смещение

    Fanuc
    4
    1 Голоса
    4 Сообщения
    461 Просмотры
    kirilljsxK
    Да, при неверном угле контур не кривится он весь уезжает равномерно. Чем больше угол отклонения детали, тем больше смещение. Это как раз говорит о том, что проблема в центре поворота. По центру поворота главное правило X Y в G68 должен быть той же точкой, от которой написана программа. Если программа от нуля детали - ставь X0 Y0. Если от центра группы отверстий ставь его координаты. Если эти точки не совпадают вот откуда смещение. То что при изменении X Y ничего особо не менялось скорее всего угол был маленький. При 1-2° эффект почти незаметен, при 10-15° уже видно хорошо. Попробуй поставить G68 X0 Y0 R#139 если все встанет, значит центр поворота должен быть нулем детали.
  • Сравнение контроллеров Sinumerik vs Fanuc: плюсы и минусы для настройщика

    ПO для чпу sinumerik fanuc чпу контроллеры
    1
    0 Голоса
    1 Сообщения
    348 Просмотры
    Нет ответов
  • Как правильно настраивать подача мм/об в G-code

    Программирование ЧПУ | CNC gcode чпу cnc
    1
    0 Голоса
    1 Сообщения
    325 Просмотры
    Нет ответов
  • Параметры FANUC 0i MF 24000 24103: настройка и примеры кода

    Fanuc
    1
    1 Голоса
    1 Сообщения
    1k Просмотры
    Нет ответов
  • sv0368 ошибка fanuc

    Fanuc
    1
    0 Голоса
    1 Сообщения
    1k Просмотры
    Нет ответов
  • G92 — Fanuc позиция инструментов

    Fanuc
    1
    1 Голоса
    1 Сообщения
    3k Просмотры
    Нет ответов
  • G75 на FANUC: Как нарезать канавку без лишних телодвижений?

    Fanuc
    7
    2 Голоса
    7 Сообщения
    2k Просмотры
    kirilljsxK
    @Mcauley Привет! Рад что материал нравится, главное что бы польза была)) За практический опыт спасибо! А по поводу канавочного резца с скруглениями R0.4 есть несколько подходов: В корректоре (офсет) задайте радиус резца равным среднему значению скруглений - R0.4. Fanuc имеет поддержку радиусной коррекции (G41/G42) и при наличии макроса с параметром для радиуса инструмента система сама пересчитает траекторию. Если неохото заморачиваться то - просто пропишите 2-3 линейных хода вручную для чистовых кромок после цикла. Потеря времени должна быть минимальной.