Top.Mail.Ru
Перейти к содержанию
  • Лента
  • Популярные
  • Последние
  • Теги
  • Пользователи
  • Калькуляторы
  • Основной сайт
Свернуть
Логотип бренда
Категории
  1. Промышленная социальная сеть
  2. Категории
  3. ПO для чпу
  4. Программирование ЧПУ | CNC
  5. Fanuc
  6. G68 в системе ЧПУ Fanuc
Инженерные калькуляторы - tools.investsteel.ru
Вес металла, развёртки, раскрой, балки, допуски и другие расчёты
56+ калькуляторов
Бесплатно
Без регистрации
Открыть

G68 в системе ЧПУ Fanuc

Запланировано Прикреплена Закрыта Перенесена Fanuc
gcodefanuc
36 Сообщения 8 Постеры 9.9k Просмотры 1 Отслеживают
  • Сначала старые
  • Сначала новые
  • По количеству голосов
Ответить
  • Ответить, создав новую тему
Авторизуйтесь, чтобы ответить
Эта тема была удалена. Только пользователи с правом управления темами могут её видеть.
  • Александр25А
    Александр25А
    Александр25
    написал в отредактировано
    #21

    Так на старых системах часто нужно явно указывать все параметры. Например, G68 X0 Y0 R0 — иначе может не сработать. Проверь параметр №5400 бит 0 — отвечает за формат команды.

    1 ответ Последний ответ
    0
    • КолянК
      КолянК
      Колян
      написал в отредактировано
      #22

      А если нужно сделать зеркальное отображение? Это тоже через G68 можно или есть другие варианты? И что вообще тут будет больше подходить?

      1 ответ Последний ответ
      0
      • ДаннилД
        ДаннилД
        Даннил
        написал в отредактировано
        #23

        Колян, для зеркала есть отдельные G-коды (G50.1, G51.1). Но через G68 можно сделать поворот на 180° — получится почти зеркало, но с точностью до угла. Это классика.

        1 ответ Последний ответ
        0
        • КолянК
          КолянК
          Колян
          написал в отредактировано
          #24

          Кое-что понял, а как поворот влияет на работу датчиков измерения инструмента? Они же работают в машинных координатах?

          1 ответ Последний ответ
          0
          • T
            T
            Teriot
            написал в отредактировано
            #25

            Так датчики всегда работают в абсолютной системе станка. G68 не влияет на их работу. Но после поворота нужно аккуратнее подводить инструмент, чтобы не задеть датчик. И все.

            1 ответ Последний ответ
            0
            • КолянК
              КолянК
              Колян
              написал в отредактировано
              #26

              А если я хочу использовать G68 в подпрограмме? Нужно ли там отменять поворот перед M99? Много тонкостей и вопросов, хочется сразу начинать применять првильно.

              1 ответ Последний ответ
              0
              • ДаннилД
                ДаннилД
                Даннил
                написал в отредактировано
                #27

                Тогда обязательно отменяй G69 в той же подпрограмме, где применил G68! Иначе поворот останется активным в основной программе.

                1 ответ Последний ответ
                0
                • КолянК
                  КолянК
                  Колян
                  написал в отредактировано
                  #28

                  Ну и последний вопрос — как быстро проверить, что поворот работает правильно? Есть ли тестовый метод? Кто лично применял и что в итоге вышло?

                  1 ответ Последний ответ
                  0
                  • T
                    T
                    Teriot
                    написал в отредактировано
                    #29

                    Сделай пробный проход в воздухе. Задай поворот на 90° и посмотри, куда пойдет инструмент. Лучше смотреть в режиме симуляции, чтобы не разбить станок.

                    1 ответ Последний ответ
                    0
                    • S
                      S
                      serj48
                      написал в отредактировано
                      #30

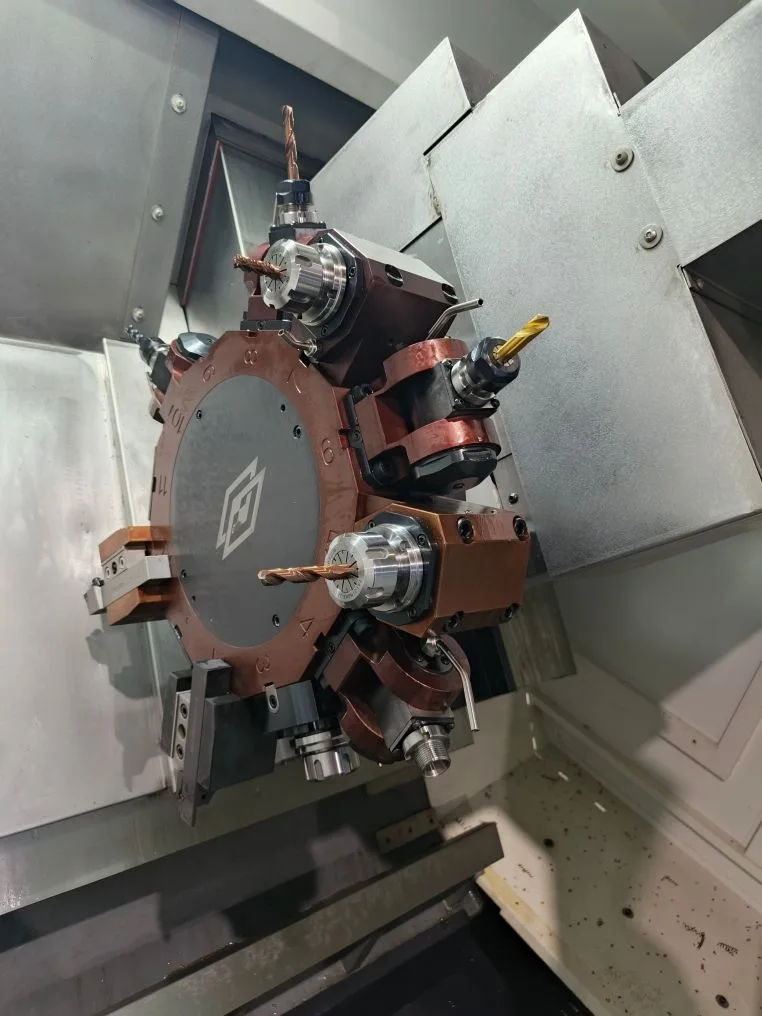
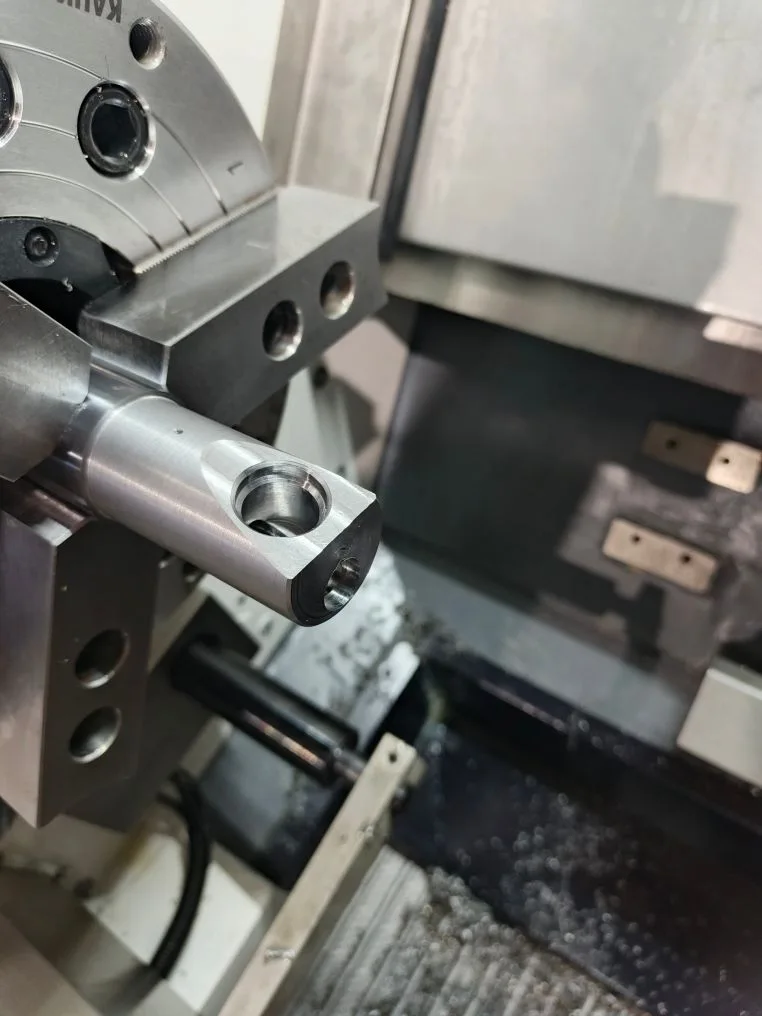
                      Всем доброго времени суток!
                      Подскажите кто в теме. Токарно-фрезерный станок с системой фанук, нужно сделать наклонную плоскость в 15 градусов, на ней просверлить отверстие сделать цековку и нарезать резьбу метчиком. Всё это получилось сделать с командой G68. За точку поворота взяли координаты Х0,Z0 (пересечение торца детали с осью вращения.). Команду G68 активировали и отменяли в каждом инструменте, при этом наблюдается явное непопадание в ось отверстия (приходилось в УП производить корректировку координат)
                      Вопрос: нужно ли после отработки каждого инструмента пробивать G69, если нет, то как привязывать последующие инструменты с уже активной командой G68?IMG_20250913_160104_915@727859482.jpg
                      locolizatorL 1 ответ Последний ответ
                      0
                      • S
                        S
                        serj48
                        написал в отредактировано
                        #31

                        IMG_20250913_160143_655@-798734514.jpg

                        1 ответ Последний ответ
                        0
                        • S serj48

                          Всем доброго времени суток!
                          Подскажите кто в теме. Токарно-фрезерный станок с системой фанук, нужно сделать наклонную плоскость в 15 градусов, на ней просверлить отверстие сделать цековку и нарезать резьбу метчиком. Всё это получилось сделать с командой G68. За точку поворота взяли координаты Х0,Z0 (пересечение торца детали с осью вращения.). Команду G68 активировали и отменяли в каждом инструменте, при этом наблюдается явное непопадание в ось отверстия (приходилось в УП производить корректировку координат)
                          Вопрос: нужно ли после отработки каждого инструмента пробивать G69, если нет, то как привязывать последующие инструменты с уже активной командой G68?IMG_20250913_160104_915@727859482.jpg

                          locolizatorL
                          locolizatorL
                          locolizator
                          написал в отредактировано
                          #32

                          @serj48 Привет!
                          Если коротко все операции нужны на наклонной плоскости, просто меняйте инструмент, а координаты и так уже повернуты. G69 нужен только если хотите вернуться к исходным координатам или работать в другой ориентации.

                          Если всё равно наблюдается непопадание, скорее всего проблема с исходной точкой поворота или нужны дополнительные коррекции в программе а это уже тонкости конкретной обработки.

                          Попробуйте поэкспериментировать в тестовом режиме что бы не навернуть станок.

                          S 1 ответ Последний ответ
                          0
                          • locolizatorL locolizator

                            @serj48 Привет!
                            Если коротко все операции нужны на наклонной плоскости, просто меняйте инструмент, а координаты и так уже повернуты. G69 нужен только если хотите вернуться к исходным координатам или работать в другой ориентации.

                            Если всё равно наблюдается непопадание, скорее всего проблема с исходной точкой поворота или нужны дополнительные коррекции в программе а это уже тонкости конкретной обработки.

                            Попробуйте поэкспериментировать в тестовом режиме что бы не навернуть станок.

                            S
                            S
                            serj48
                            написал в отредактировано
                            #33

                            @locolizator , приветствую!
                            Спасибо за помощь, буду пробовать.
                            Думаю, что проблема непопадания заключается в том, что после каждого инструмента выполняется команда G69. При этом каждая последующая обработка другим инструментом, хотя и имеет аналогичный поворот координат при включении G68, но из-за погрешности привязки инструмента к детали имеет разные точки поворота. Как следствие — непопадание в нужные координаты.

                            Планирую попробовать выполнять все операции при единоразовом включении G68, чтобы не менять точку поворота системы координат.

                            1 ответ Последний ответ
                            0
                            • C
                              C
                              cnc noob
                              написал в отредактировано
                              #34

                              Не совсем понял для чего нужен этот G код если я могу использовать ось С

                              kirilljsxK 1 ответ Последний ответ
                              1
                              • C cnc noob

                                Не совсем понял для чего нужен этот G код если я могу использовать ось С

                                kirilljsxK
                                kirilljsxK
                                kirilljsx
                                Модератор
                                написал в отредактировано
                                #35

                                @cnc-noob Ось С это физический поворот, а G86 программный поворот координат. В целом задача самого G86 удобен когда нужно повторить одну и ту же обработку, только под другим углом.

                                C 1 ответ Последний ответ
                                1
                                • kirilljsxK kirilljsx

                                  @cnc-noob Ось С это физический поворот, а G86 программный поворот координат. В целом задача самого G86 удобен когда нужно повторить одну и ту же обработку, только под другим углом.

                                  C
                                  C
                                  cnc noob
                                  написал в отредактировано
                                  #36

                                  @kirilljsx спасибо !

                                  1 ответ Последний ответ
                                  1

                                  Здравствуйте! Похоже, вас заинтересовал этот пост, но у вас ещё нет аккаунта.

                                  Надоело каждый раз пролистывать одни и те же посты? Зарегистрировав аккаунт, вы всегда будете возвращаться на ту же страницу, где были раньше, и сможете выбирать, получать ли уведомления о новых ответах (по электронной почте или в виде push-уведомлений). Вы также сможете сохранять закладки и ставить лайки постам, чтобы выразить свою благодарность другим участникам сообщества.

                                  С вашими комментариями этот пост мог бы стать ещё лучше 💗

                                  Зарегистрироваться Войти
                                  • kirilljsxK

                                    Парсинг DNC-файлов Fanuc через Python для подсчета нормо-часов и оптимизации плана

                                    Отслеживается Игнорируется Запланировано Прикреплена Закрыта Перенесена ПO для чпу fanuc python dnc
                                    1
                                    1
                                    0 Голоса
                                    1 Сообщения
                                    192 Просмотры
                                    Нет ответов
                                  • kirilljsxK

                                    Ошибки Fanuc PS: диагностика и устранение неполадок на ЧПУ станках

                                    Отслеживается Игнорируется Запланировано Прикреплена Закрыта Перенесена ПO для чпу fanuc ps-ошибки чпу
                                    1
                                    0 Голоса
                                    1 Сообщения
                                    339 Просмотры
                                    Нет ответов
                                  • kirilljsxK

                                    G-код G83: цикл сверления в Fanuc для глубоких отверстий

                                    Отслеживается Игнорируется Запланировано Прикреплена Закрыта Перенесена Программирование ЧПУ | CNC g83 fanuc сверление
                                    1
                                    0 Голоса
                                    1 Сообщения
                                    1k Просмотры
                                    Нет ответов
                                  • kirilljsxK

                                    Интеграция стороннего ПО в Fanuc и Siemens для кибер-физических систем на серийных стойках

                                    Отслеживается Игнорируется Запланировано Прикреплена Закрыта Перенесена ПO для чпу fanuc siemens чпу по
                                    1
                                    0 Голоса
                                    1 Сообщения
                                    201 Просмотры
                                    Нет ответов
                                  • kirilljsxK

                                    Шапка безопасности ЧПУ Fanuc: Как она работает и зачем нужна?

                                    Отслеживается Игнорируется Запланировано Прикреплена Закрыта Перенесена Fanuc
                                    1
                                    3 Голоса
                                    1 Сообщения
                                    2k Просмотры
                                    Нет ответов
                                  • kirilljsxK

                                    Можно ли воссоздать 3D-модель из G-кода? Спойлер: Да, но не всегда просто 🔄

                                    Отслеживается Игнорируется Запланировано Прикреплена Закрыта Перенесена Программирование ЧПУ | CNC gcode чпу
                                    1
                                    1
                                    2 Голоса
                                    1 Сообщения
                                    466 Просмотры
                                    Нет ответов
                                  • kirilljsxK

                                    Ошибка SV0436 на Fanuc

                                    Отслеживается Игнорируется Запланировано Прикреплена Закрыта Перенесена Fanuc
                                    1
                                    2 Голоса
                                    1 Сообщения
                                    2k Просмотры
                                    Нет ответов
                                  • kirilljsxK

                                    Фрезерование прямоугольного контура на ЧПУ Fanuc

                                    Отслеживается Игнорируется Запланировано Прикреплена Закрыта Перенесена Fanuc
                                    1
                                    0 Голоса
                                    1 Сообщения
                                    1k Просмотры
                                    Нет ответов

                                  Категории

                                  • Главная
                                  • Новости
                                  • Объявления
                                  • ПО и ЧПУ
                                  • Обсуждение

                                  Контакты

                                  • Сотрудничество
                                  • forum@investsteel.ru

                                  © 2022 - 2026 Invest Steel. Все права защищены.

                                  Политика конфиденциальности
                                  • Войти

                                  • Нет учётной записи? Зарегистрироваться

                                  • Войдите или зарегистрируйтесь для поиска.
                                  • Первое сообщение
                                    Последнее сообщение
                                  0
                                  • Лента
                                  • Популярные
                                  • Последние
                                  • Теги
                                  • Пользователи
                                  • Калькуляторы
                                  • Основной сайт