G68 в системе ЧПУ Fanuc
-
Ребят, а как G68 взаимодействует с циклами (G81, G83)? Можно ли внутри цикла использовать поворот? И какие есть вариации в целом?
-
А ещё лучше использовать поворот до цикла, а отменять после. Я так делаю координатные сетки под разными углами. Это работает лучше всего.
-
Так на старых системах часто нужно явно указывать все параметры. Например, G68 X0 Y0 R0 — иначе может не сработать. Проверь параметр №5400 бит 0 — отвечает за формат команды.
-
Всем доброго времени суток!
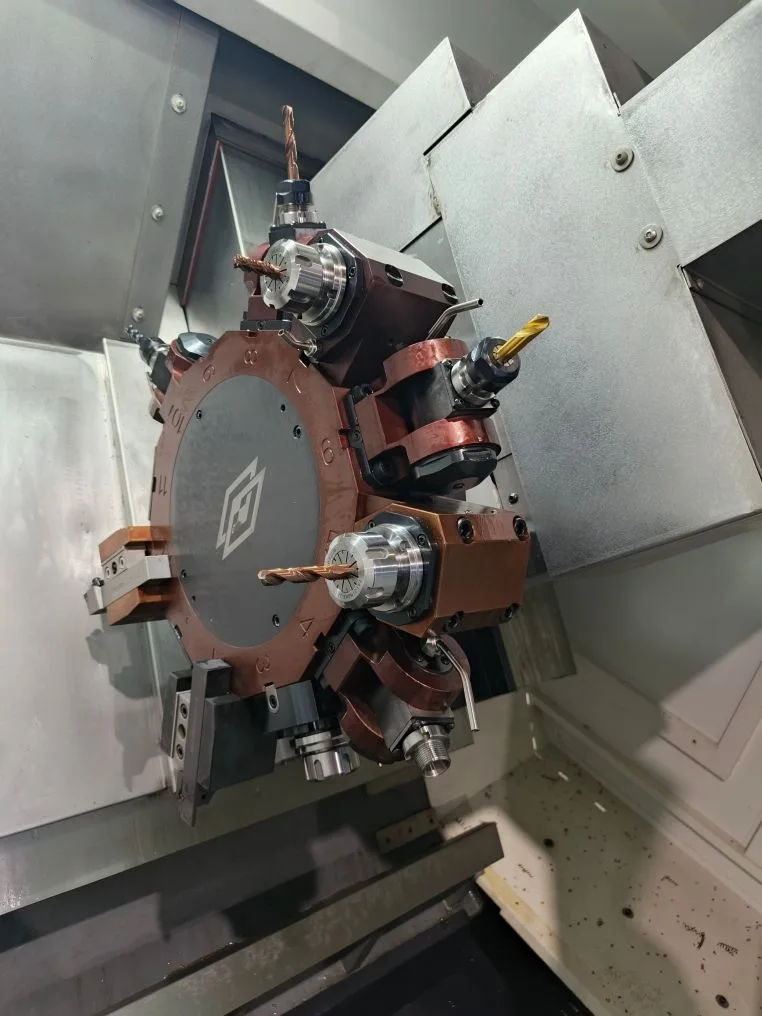
Подскажите кто в теме. Токарно-фрезерный станок с системой фанук, нужно сделать наклонную плоскость в 15 градусов, на ней просверлить отверстие сделать цековку и нарезать резьбу метчиком. Всё это получилось сделать с командой G68. За точку поворота взяли координаты Х0,Z0 (пересечение торца детали с осью вращения.). Команду G68 активировали и отменяли в каждом инструменте, при этом наблюдается явное непопадание в ось отверстия (приходилось в УП производить корректировку координат)
Вопрос: нужно ли после отработки каждого инструмента пробивать G69, если нет, то как привязывать последующие инструменты с уже активной командой G68?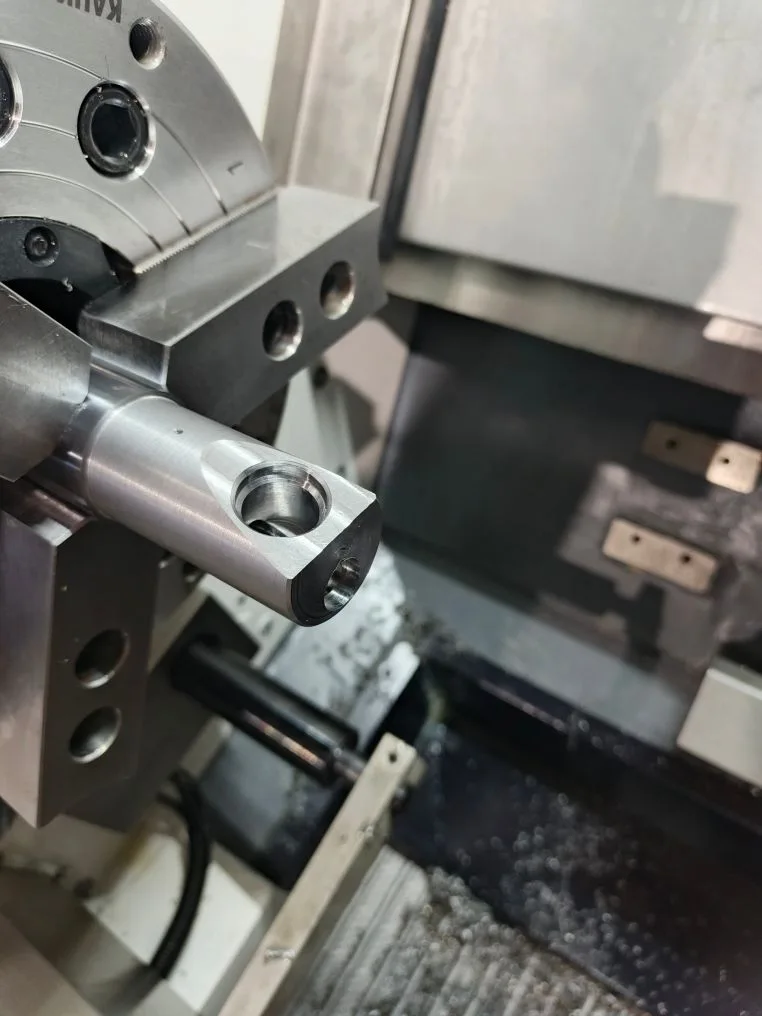
Здравствуйте! Похоже, вас заинтересовал этот пост, но у вас ещё нет аккаунта.
Надоело каждый раз пролистывать одни и те же посты? Зарегистрировав аккаунт, вы всегда будете возвращаться на ту же страницу, где были раньше, и сможете выбирать, получать ли уведомления о новых ответах (по электронной почте или в виде push-уведомлений). Вы также сможете сохранять закладки и ставить лайки постам, чтобы выразить свою благодарность другим участникам сообщества.
С вашими комментариями этот пост мог бы стать ещё лучше 💗
Зарегистрироваться Войти

© 2022 - 2026 Invest Steel. Все права защищены.