Top.Mail.Ru
Перейти к содержанию

Линейная интерполяция G01: Базовый инструмент в ЧПУ обработке

Fanuc
18 3 2.5k
  • А если после G01 не указать F, станок просто остановится или будет использовать предыдущее значение подачи? У нас на станке иногда забывают выставить F и он едет как в последний раз.

  • Обычно используется последнее заданное значение F! Но это опасно — если предыдущая подача была для сверления, а ты делаешь фрезеровку, можно сломать инструмент. Я всегда в начале кадра с G01 явно указываю F.

  • А если нужно двигаться строго по одной оси? Например, только по X? Достаточно написать G01 X100 F200 или нужно указывать все текущие координаты Y и Z?

  • Достаточно только X! Оси Y и Z останутся неподвижными. Но я для надежности всегда пишу все координаты — меньше шансов ошибиться. G01 X100 Y[current] Z[current] F200.

  • Так, а как G01 работает с коррекцией на радиус инструмента? Движение будет по центру фрезы или по кромке? Каким образом тут стоит просчитывать это?

  • Колян, при активной коррекции (G41/G42) контроллер сам смещает траекторию на радиус инструмента! G01 будет вести не центр фрезы, а её кромку по заданному контуру.

  • А если нужно сделать очень медленное движение? Минимальная подача у нас 10 мм/мин — это предел или можно ставить F1?

  • Технически можно F1, но могут начаться рывки из-за дискретности привода. Лучше использовать плавные подачи от 50 мм/минута для чистовых проходов.

  • А как быть с точностью позиционирования? У нас старый станок — при движении по диагонали появляются ступеньки.

  • Это проблема обратной связи энкодеров. На старых станках нужно уменьшать подачу для сложных траекторий. Попробуй F поменьше — должно стать плавнее.

  • А если после G00 быстрохода сразу поставить G01? Нужно ли делать предварительный подвод на безопасной скорости?

  • Обязательно! Я всегда делаю переходный кадр: G00 Z5 (быстрый подвод над деталью), потом G01 Z-2 F100 (рабочее движение). Иначе можно врезаться на высокой скорости.

  • Как G01 взаимодействует с цикличными командами? Например, можно ли внутри цикла сверления использовать линейное движение?

  • Можно, но осторожно! G01 отменит цикл если это не предусмотрено конкретным циклом. Лучше использовать циклы отдельно от контурных движений.

  • А если нужно прервать движение? Поможет ли кнопка “Удержание подачи” или нужно останавливать программу? Интересует именно личный опыт.

  • “Удержание подачи” остановит движение по F, но не отменит G01. При возобновлении движение продолжится с той же точки. Для полной остановки лучше использовать стоп.

  • Спасибо! Теперь понятно почему у нас были сбои — неправильно понимали работу G01. Буем делать предварительные подводы и явно указывать подачи.

  • Edge AI на ЧПУ-станках: предсказание поломок подшипников без облака за 72 часа

    ПO для чпу edge ai чпу предсказание поломок
    1
    0 Голоса
    1 Сообщения
    136 Просмотры
    Нет ответов
  • G-код G73: цикл токарной обработки в Fanuc для черновой обточки

    Программирование ЧПУ | CNC g73 fanuc токарный цикл
    1
    0 Голоса
    1 Сообщения
    493 Просмотры
    Нет ответов
  • GD&T: практическое применение и интерпретация для операторов ЧПУ

    ПO для чпу gd&t чпу допуски
    1
    0 Голоса
    1 Сообщения
    127 Просмотры
    Нет ответов
  • Привязка инструмента Fanuc 0i-MF Plus: Руководство для операторов ЧПУ

    Fanuc
    3
    1 Голоса
    3 Сообщения
    5k Просмотры
    kirilljsxK
    @andrej Отличный вопрос и он действительно незаслуженно редко освещается. Главная особенность: ноль по оси Y здесь - это ось вращения шпинделя, а не произвольная точка заготовки. Именно поэтому любое смещение даже на 0,02–0,03 мм даст непараллельность поверхности или «завал» паза. Три рабочих способа привязки фрезы/сверла по Y: Обкатка индикатором - самый точный ручной метод специфически для токарно-фрезерных станков. В резцедержатель устанавливают калиброванный цилиндрический пруток (или сам инструмент хвостовиком). На шпинделе крепят штатив с индикатором часового типа - наконечником на пруток. Шпиндель прокручивают вручную и перемещением по X и Y добиваются нулевого биения. Это и есть ось центра - вводите значение в G54 (поле Y). Точность метода - ±0,005–0,01 мм. Одностороннее касание с щупом - подводите инструмент к боковой поверхности эталонного вала или заготовки, зажимаете щуп 0,1 мм, фиксируете машинную Y-координату и вводите в G54. Быстро, но даёт погрешность на радиус инструмента - подходит для черновых операций. Точность ±0,03–0,05 мм. Автоматически через измерительный щуп (Renishaw и аналоги) - цикл сам касается двух сторон эталонного вала, считает центр и прописывает значение в G54. Самый надёжный вариант для серии, повторяемость до ±0,001 мм.ый момент, о котором часто забывают: если на станке нет физической оси Y, а только ось C + интерполяция X - добиться идеально плоской поверхности не получится. В центральной точке фреза «провалится», так как движется по дуге, а не по прямой. Это конструктивное ограничение, не решаемое настройками ЧПУ. И еще: делайте привязку по Y после прогрева станка - привод оси Y нагревается, и тепловое расширение может давать уход до 0,03–0,05 мм на холодном шпинделе. Важный момент, о котором часто забывают: если на станке нет физической оси Y, а только ось C + интерполяция X - добиться идеально плоской поверхности не получится. В центральной точке фреза «провалится», так как движется по дуге, а не по прямой. Это конструктивное ограничение, не решаемое настройками ЧПУ.
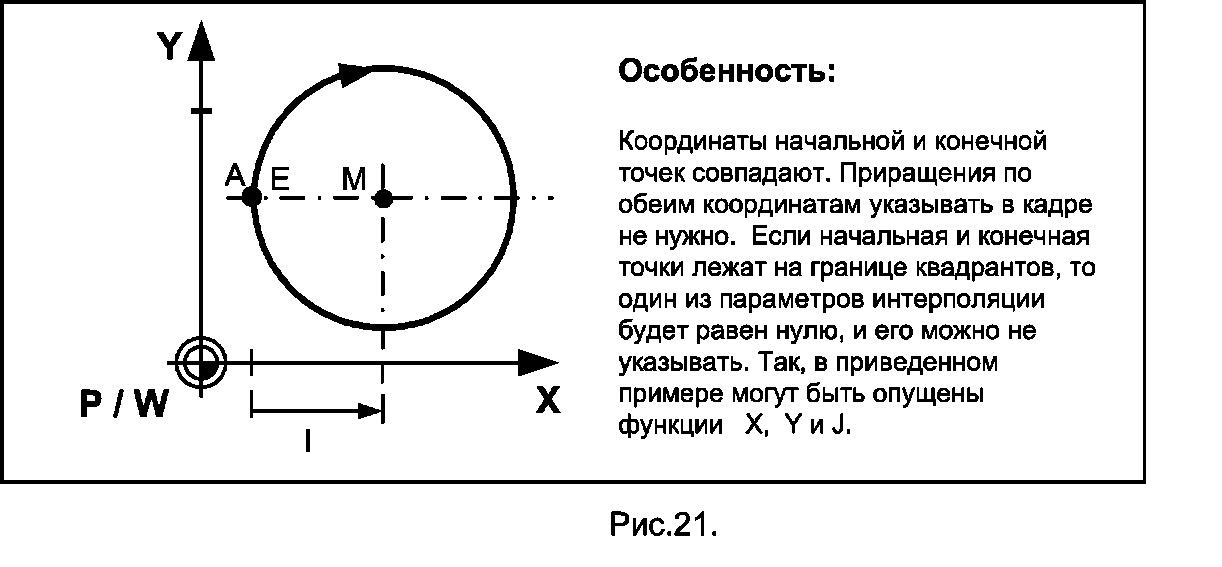
  • Круговая интерполяция фанук

    Fanuc
    3
    1
    1 Голоса
    3 Сообщения
    3k Просмотры
    kirilljsxK
    @Алексей Всегда пожалуйста!
  • Можно ли воссоздать 3D-модель из G-кода? Спойлер: Да, но не всегда просто 🔄

    Программирование ЧПУ | CNC gcode чпу
    1
    1
    2 Голоса
    1 Сообщения
    428 Просмотры
    Нет ответов
  • Фрезерование круглого контура: макропрограмма для ЧПУ Fanuc

    Перенесена Fanuc
    1
    0 Голоса
    1 Сообщения
    2k Просмотры
    Нет ответов
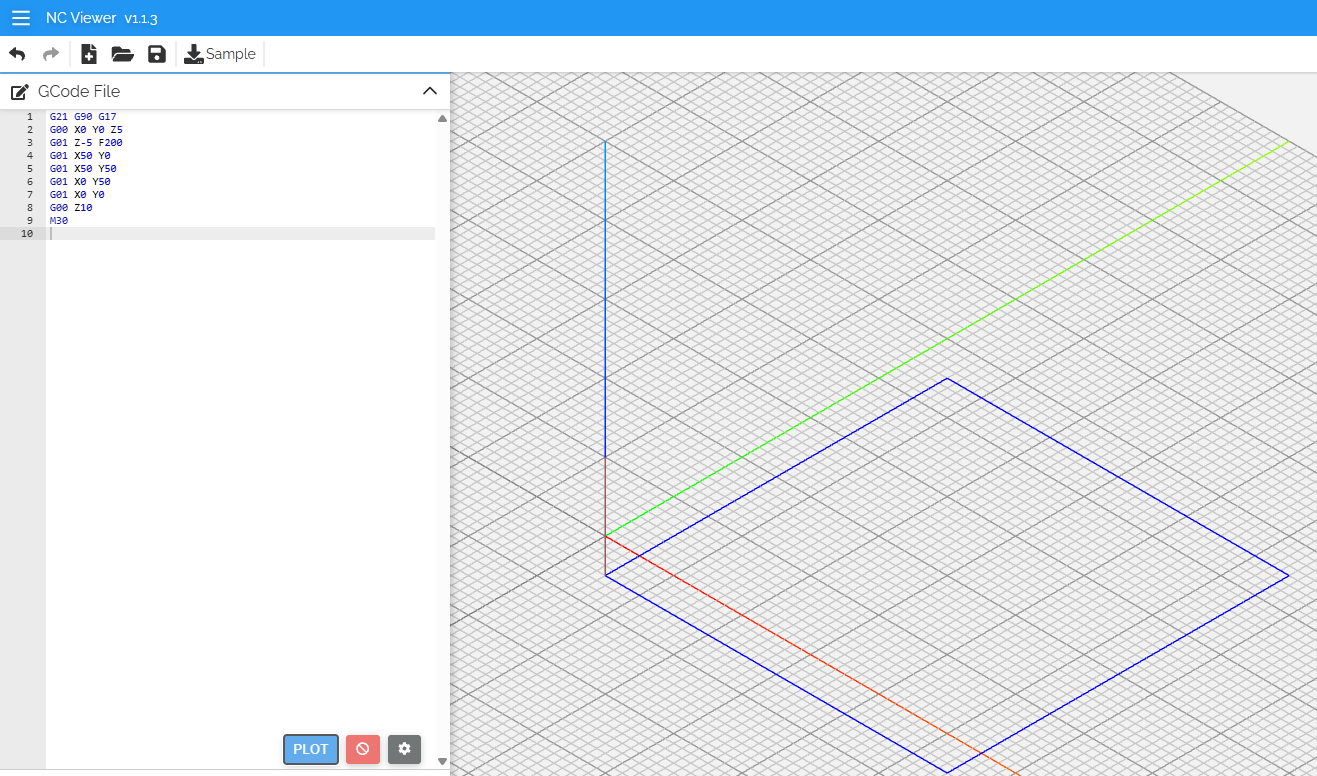
  • Фрезерование прямоугольного контура на ЧПУ Fanuc

    Перенесена Fanuc
    1
    0 Голоса
    1 Сообщения
    1k Просмотры
    Нет ответов