Top.Mail.Ru
Перейти к содержанию

Линейная интерполяция G01: Базовый инструмент в ЧПУ обработке

Fanuc
18 3 2.8k
  • Технически можно F1, но могут начаться рывки из-за дискретности привода. Лучше использовать плавные подачи от 50 мм/минута для чистовых проходов.

  • А как быть с точностью позиционирования? У нас старый станок — при движении по диагонали появляются ступеньки.

  • Это проблема обратной связи энкодеров. На старых станках нужно уменьшать подачу для сложных траекторий. Попробуй F поменьше — должно стать плавнее.

  • А если после G00 быстрохода сразу поставить G01? Нужно ли делать предварительный подвод на безопасной скорости?

  • Обязательно! Я всегда делаю переходный кадр: G00 Z5 (быстрый подвод над деталью), потом G01 Z-2 F100 (рабочее движение). Иначе можно врезаться на высокой скорости.

  • Как G01 взаимодействует с цикличными командами? Например, можно ли внутри цикла сверления использовать линейное движение?

  • Можно, но осторожно! G01 отменит цикл если это не предусмотрено конкретным циклом. Лучше использовать циклы отдельно от контурных движений.

  • А если нужно прервать движение? Поможет ли кнопка “Удержание подачи” или нужно останавливать программу? Интересует именно личный опыт.

  • “Удержание подачи” остановит движение по F, но не отменит G01. При возобновлении движение продолжится с той же точки. Для полной остановки лучше использовать стоп.
  • Спасибо! Теперь понятно почему у нас были сбои — неправильно понимали работу G01. Буем делать предварительные подводы и явно указывать подачи.

  • Оптимизация M-кодов Fanuc: минус 15-25% времени на G00 без правки поста

    Программирование ЧПУ | CNC fanuc m-коды g00
    1
    0 Голоса
    1 Сообщения
    289 Просмотры
    Нет ответов
  • Коррекция на радиус инструмента в Fanuc: настройка G41 G42 для ЧПУ

    Программирование ЧПУ | CNC fanuc g41 g42 коррекция радиуса
    1
    0 Голоса
    1 Сообщения
    2k Просмотры
    Нет ответов
  • Конвертация циклов сверления G81-G83 под разные стойки

    Программирование ЧПУ | CNC g81-g83 конвертация циклов чпу
    1
    0 Голоса
    1 Сообщения
    278 Просмотры
    Нет ответов
  • Привязка инструмента Fanuc 0i-MF Plus: Руководство для операторов ЧПУ

    Fanuc
    3
    1 Голоса
    3 Сообщения
    5k Просмотры
    kirilljsxK
    @andrej Отличный вопрос и он действительно незаслуженно редко освещается. Главная особенность: ноль по оси Y здесь - это ось вращения шпинделя, а не произвольная точка заготовки. Именно поэтому любое смещение даже на 0,02–0,03 мм даст непараллельность поверхности или «завал» паза. Три рабочих способа привязки фрезы/сверла по Y: Обкатка индикатором - самый точный ручной метод специфически для токарно-фрезерных станков. В резцедержатель устанавливают калиброванный цилиндрический пруток (или сам инструмент хвостовиком). На шпинделе крепят штатив с индикатором часового типа - наконечником на пруток. Шпиндель прокручивают вручную и перемещением по X и Y добиваются нулевого биения. Это и есть ось центра - вводите значение в G54 (поле Y). Точность метода - ±0,005–0,01 мм. Одностороннее касание с щупом - подводите инструмент к боковой поверхности эталонного вала или заготовки, зажимаете щуп 0,1 мм, фиксируете машинную Y-координату и вводите в G54. Быстро, но даёт погрешность на радиус инструмента - подходит для черновых операций. Точность ±0,03–0,05 мм. Автоматически через измерительный щуп (Renishaw и аналоги) - цикл сам касается двух сторон эталонного вала, считает центр и прописывает значение в G54. Самый надёжный вариант для серии, повторяемость до ±0,001 мм.ый момент, о котором часто забывают: если на станке нет физической оси Y, а только ось C + интерполяция X - добиться идеально плоской поверхности не получится. В центральной точке фреза «провалится», так как движется по дуге, а не по прямой. Это конструктивное ограничение, не решаемое настройками ЧПУ. И еще: делайте привязку по Y после прогрева станка - привод оси Y нагревается, и тепловое расширение может давать уход до 0,03–0,05 мм на холодном шпинделе. Важный момент, о котором часто забывают: если на станке нет физической оси Y, а только ось C + интерполяция X - добиться идеально плоской поверхности не получится. В центральной точке фреза «провалится», так как движется по дуге, а не по прямой. Это конструктивное ограничение, не решаемое настройками ЧПУ.
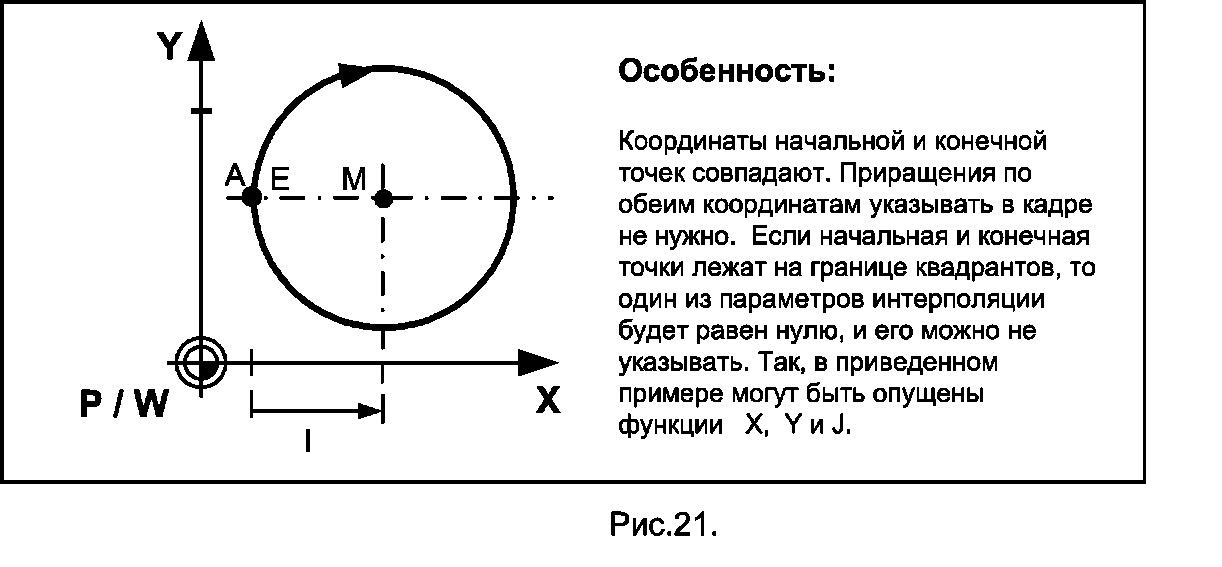
  • Круговая интерполяция фанук

    Fanuc
    3
    1
    1 Голоса
    3 Сообщения
    3k Просмотры
    kirilljsxK
    @Алексей Всегда пожалуйста!
  • Постоянная поверхностная скорость резания — G96 в станках с ЧПУ

    Fanuc
    1
    3 Голоса
    1 Сообщения
    5k Просмотры
    Нет ответов
  • 3 Голоса
    3 Сообщения
    2k Просмотры
    kirilljsxK
    @jastine Обновил пример под более строгий Fanuc-синтаксис и заодно задействовал счётчик проходов. Все вычисления оформлены в квадратных скобках, как и положено на Fanuc. Строка со счётчиком теперь реально используется: #9 считает номер шага, по нему считаются текущие Z, диаметр и радиус. Изменение диаметра на шаг (#8) считается из общей разницы диаметров и количества шагов по Z. Для обратного конуса (когда диаметр вниз увеличивается) достаточно поменять знак в строке #11 = [#1 - #8 * #9] на плюс.
  • Примеры программ на Fanuc для станков с ЧПУ

    Прикреплена Перенесена Fanuc чпу cnc fanuc
    2
    1
    0 Голоса
    2 Сообщения
    18k Просмотры
    kirilljsxK
    Вы можете найти больше полезных постов о системе Fanuc в разделе -> https://forum.investsteel.ru/category/107/fanuc