Top.Mail.Ru
Перейти к содержанию

Параметры FANUC 0i MF 24000 24103: настройка и примеры кода

Fanuc
1 1 1.1k 1
  • Что такое параметры FANUC 0i MF 24000 и 24103?

    Параметры FANUC 0i MF 24000 и 24103 — это настройки системы ЧПУ, отвечающие за точность позиционирования и обработку траектории инструмента. Они критичны для высокоскоростной металлообработки, особенно при работе с алюминием и сталью.

    Например:

    • 24000 регулирует компенсацию люфта вала;
    • 24103 влияет на интерполяцию дуги.

    Изучите эти параметры, чтобы избежать брака и повысить срок службы оборудования.

    Как влияют параметры на производительность станка?

    • Снижение вибраций: Неправильная настройка 24000 приводит к вибрациям при резком изменении направления.
    • Точность обработки: Параметр 24103 улучшает гладкость дуг, особенно при высоких скоростях.
    • Экономия времени: Оптимизация сокращает время цикла на 10–15%.

    Примеры кода для настройки параметров FANUC 0i MF

    Базовая корректировка параметра 24000

    O9000 (Компенсация люфта)  
    #1=24000 (Назначение переменной)  
    IF [#1 GT 100] GOTO 100 (Проверка значения)  
    #1=100 (Установка лимита)  
    N100 M30 (Конец программы)  
    

    Этот код предотвращает перегрузку двигателя при превышении допустимого люфта.

    Настройка параметра 24103 для интерполяции дуги

    G91 G18 G03 X50 Z30 R20 F100 (Дуговая интерполяция)  
    M98 P1000 (Вызов макроса для 24103)  
    

    Добавьте коррекцию радиуса с помощью G41/G42 для точности


    Шаги для диагностики ошибок:

    1. Проверка текущих значений: В меню параметров FANUC введите 24000 и 24103.
    2. Сравнение с эталонными: Используйте документацию FANUC для подбора оптимальных значений.
    3. Тестовая обработка: Проведите пробный запуск с измерением точности.

    Таблица: Рекомендуемые значения для разных материалов

    Материал Параметр 24000 Параметр 24103
    Алюминий 0.02 мм 0.005 мм
    Нержавейка 0.01 мм 0.003 мм

    Ключевые советы для металлообработчиков

    • Регулярно обновляйте ПО станка, чтобы использовать последние версии параметров.
    • Тестируйте настройки на пробных заготовках, прежде чем запускать серийное производство.
    • Используйте макросы, как в примере выше, для автоматизации корректировки параметров.

    Правильная настройка FANUC 0i MF 24000 и 24103 — залог стабильного качества продукции и долговечности оборудования. Начните с малого: проверьте текущие значения и проведите тестовый цикл уже сегодня!

  • Руководство по эксплуатации Fanuc на русском

    Fanuc
    1
    1
    0 Голоса
    1 Сообщения
    1k Просмотры
    Нет ответов
  • Привязка инструмента Fanuc 0i-MF Plus: Руководство для операторов ЧПУ

    Fanuc
    3
    1 Голоса
    3 Сообщения
    5k Просмотры
    kirilljsxK
    @andrej Отличный вопрос и он действительно незаслуженно редко освещается. Главная особенность: ноль по оси Y здесь - это ось вращения шпинделя, а не произвольная точка заготовки. Именно поэтому любое смещение даже на 0,02–0,03 мм даст непараллельность поверхности или «завал» паза. Три рабочих способа привязки фрезы/сверла по Y: Обкатка индикатором - самый точный ручной метод специфически для токарно-фрезерных станков. В резцедержатель устанавливают калиброванный цилиндрический пруток (или сам инструмент хвостовиком). На шпинделе крепят штатив с индикатором часового типа - наконечником на пруток. Шпиндель прокручивают вручную и перемещением по X и Y добиваются нулевого биения. Это и есть ось центра - вводите значение в G54 (поле Y). Точность метода - ±0,005–0,01 мм. Одностороннее касание с щупом - подводите инструмент к боковой поверхности эталонного вала или заготовки, зажимаете щуп 0,1 мм, фиксируете машинную Y-координату и вводите в G54. Быстро, но даёт погрешность на радиус инструмента - подходит для черновых операций. Точность ±0,03–0,05 мм. Автоматически через измерительный щуп (Renishaw и аналоги) - цикл сам касается двух сторон эталонного вала, считает центр и прописывает значение в G54. Самый надёжный вариант для серии, повторяемость до ±0,001 мм.ый момент, о котором часто забывают: если на станке нет физической оси Y, а только ось C + интерполяция X - добиться идеально плоской поверхности не получится. В центральной точке фреза «провалится», так как движется по дуге, а не по прямой. Это конструктивное ограничение, не решаемое настройками ЧПУ. И еще: делайте привязку по Y после прогрева станка - привод оси Y нагревается, и тепловое расширение может давать уход до 0,03–0,05 мм на холодном шпинделе. Важный момент, о котором часто забывают: если на станке нет физической оси Y, а только ось C + интерполяция X - добиться идеально плоской поверхности не получится. В центральной точке фреза «провалится», так как движется по дуге, а не по прямой. Это конструктивное ограничение, не решаемое настройками ЧПУ.
  • Постпроцессор FANUC 0i-mf Plus — скачать

    Fanuc fanuc cnc чпу постпроцессор
    1
    0 Голоса
    1 Сообщения
    3k Просмотры
    Нет ответов
  • Постпроцессор FANUC 0i-tf Plus — скачать

    Fanuc чпу fanuc gcode
    1
    1 Голоса
    1 Сообщения
    2k Просмотры
    Нет ответов
  • G75 на Fanuc: цикл обработки канавок и отрезки. Примеры программ

    Fanuc
    9
    3 Голоса
    9 Сообщения
    11k Просмотры
    kirilljsxK
    @gek66687 Включение конвейера стружки обычно привязано к отдельным M‑кодам, но сами номера зависят не от Fanuc oi‑TF Plus, а от конкретного станка/параметризации ПЛК и электрической схемы. На разных станках это могут быть, условно, M60/M61, M31/M33, M51/M52 и т.п. - универсального «фанучного» кода именно для конвейера нет. Самый правильный путь: посмотреть руководство именно на ваш станок либо спросить у сервисников/производителя станка Дальше в программе можно просто в конце цикла дать, например: M**(код_конвейера_ВКЛ)** G04 X(пауза на длину хода конвейера) M**(код_конвейера_ВЫКЛ)** Без конкретного станка номер M‑кода не угадать
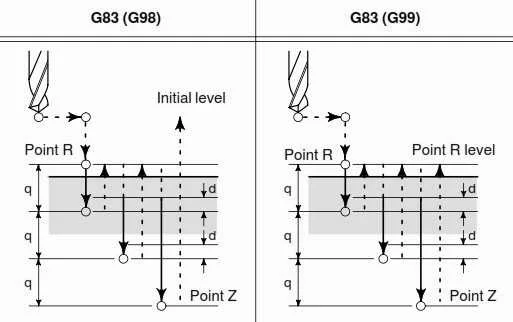
  • FANUC G83: примеры кода, программирование и настройка цикла глубокого сверления

    Fanuc
    5
    2
    3 Голоса
    5 Сообщения
    17k Просмотры
    kirilljsxK
    @pangl Программирование оно такое Метод тыка тоже неплохо работает, главное что бы в тестовом режиме, а то так можно станок крякнуть
  • Стойка Fanuc 0i: особенности, преимущества и сравнение с другими ЧПУ-контроллерами

    Fanuc
    1
    1
    2 Голоса
    1 Сообщения
    2k Просмотры
    Нет ответов
  • Фрезерование прямоугольного контура на ЧПУ Fanuc

    Перенесена Fanuc
    1
    0 Голоса
    1 Сообщения
    1k Просмотры
    Нет ответов