Top.Mail.Ru
Перейти к содержанию

Работа при разжатом шпинделе!

Перенесена Fanuc
12 2 1.3k 2
  • Здравствуйте! Кто нибудь знает как на фануке oi easy guide работать на разжатом шпинделе?
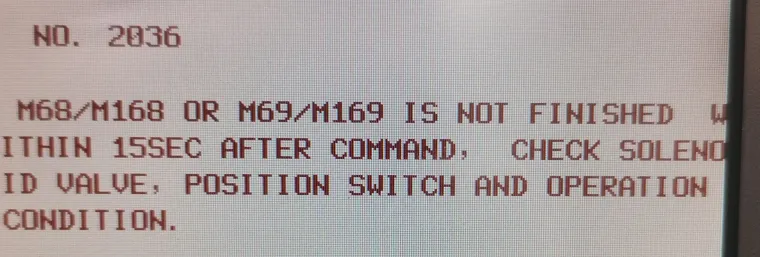
    Настраиваю перехват на PUMA 1500, но как только проходит команда на правом шпинделе м168 (разжатие кулачков) то станок встает в ошибку
    Может какой код еще есть или в параметрах менять?

  • Здравствуйте! Кто нибудь знает как на фануке oi easy guide работать на разжатом шпинделе?
    Настраиваю перехват на PUMA 1500, но как только проходит команда на правом шпинделе м168 (разжатие кулачков) то станок встает в ошибку
    Может какой код еще есть или в параметрах менять?

    @олег Доброго дня!
    Мне кажется ваша проблема в команде M168 (разжатие кулачков шпинделя).

    Что можно попробовать:

    1. Проверьте цикл перехвата
    2. Проверьте код М168, посмотрите руководство по оборудованию
    3. Также возможно в некоторых случаях может требоваться доп М-код так сказать для разрешения (ebable) для работы и смены режима, в режиме mdi:
      M168;       (Разжим кулачков правого шпинделя)
      M200;       (или M202 / M205) - Обычно это     "Разрешение работы при разжатом шпинделе"
      M5;         (Останов шпинделя, если он вращался)
      

    Но тут лучше по инструкции найдите правильный код вашей модели станка.

    Только протестируйте сначала в безопасном режими что бы станок не навернуть!

  • Если не считать разжатие кулачков, то программа отрабатывает на отлично! Но если с разжатием, просто встает на м169 и стоит как будто что-то ждет! Разрешение это кодм131 там все норм

  • Если не считать разжатие кулачков, то программа отрабатывает на отлично! Но если с разжатием, просто встает на м169 и стоит как будто что-то ждет! Разрешение это кодм131 там все норм

    @олег в итоге через М131 заработало?

  • Нет! Команда м 131 проходит на м169 встает, кулачки открывает и все потом выдает такую ошибку

  • IMG_20251001_075228_edit_2017458299399972.jpg

  • У меня PUMA TT1500MS
    FANUK 18i-TB
    Мануала на нее нет, поэтому с кодами проблема

  • @олег Хм, а что если fanuc может требовать обратной связи с датчика на патроне (кулачках), и если сигнал не приходит то выдает ошибку. Посмотри и проверь подключен ли датчик положения/сигнал захвата детали.

    По поводу кодов: помимо M168/M169/M131 могут быть нужны дополнительные разрешающие коды (M200, M202, M205 - зависит от станка, но опять же без мануала тяжеловато), попробую поискать мануал вдруг смогу что-то полезное найти.

  • manual-fanuc-i18.pdf

    Посмотри вот этот мануал не под твою ли стойку?

  • А вот вроде как твой станок - Doosan Puma TT1500-1800.pdf

  • М 203 у меня синхронизация шпинделя л/п соответственно 205 отключение

  • У меня есть и doosan puma 1800
    Программирование сильно разное, половина м кодов как у 1500 вообще не нужны
    Просто она сейчас в ремонте, на ней попробовать не получится, а так на 1800 будет работать просто через м131 м 169

  • kirilljsxK kirilljsx переместил эту тему из Услуги в
  • Доворот g68 fanuc и смещение

    Fanuc
    4
    1 Голоса
    4 Сообщения
    456 Просмотры
    kirilljsxK
    Да, при неверном угле контур не кривится он весь уезжает равномерно. Чем больше угол отклонения детали, тем больше смещение. Это как раз говорит о том, что проблема в центре поворота. По центру поворота главное правило X Y в G68 должен быть той же точкой, от которой написана программа. Если программа от нуля детали - ставь X0 Y0. Если от центра группы отверстий ставь его координаты. Если эти точки не совпадают вот откуда смещение. То что при изменении X Y ничего особо не менялось скорее всего угол был маленький. При 1-2° эффект почти незаметен, при 10-15° уже видно хорошо. Попробуй поставить G68 X0 Y0 R#139 если все встанет, значит центр поворота должен быть нулем детали.
  • G97 постоянные обороты шпинделя

    Fanuc gcode g97 fanuc
    2
    2 Голоса
    2 Сообщения
    1k Просмотры
    K
    Все четко и по существу. Спасибо!
  • G68 в системе ЧПУ Fanuc

    Fanuc gcode fanuc
    36
    0 Голоса
    36 Сообщения
    9k Просмотры
    C
    @kirilljsx спасибо !
  • Привязка инструмента Fanuc 0i-MF Plus: Руководство для операторов ЧПУ

    Fanuc
    3
    1 Голоса
    3 Сообщения
    5k Просмотры
    kirilljsxK
    @andrej Отличный вопрос и он действительно незаслуженно редко освещается. Главная особенность: ноль по оси Y здесь - это ось вращения шпинделя, а не произвольная точка заготовки. Именно поэтому любое смещение даже на 0,02–0,03 мм даст непараллельность поверхности или «завал» паза. Три рабочих способа привязки фрезы/сверла по Y: Обкатка индикатором - самый точный ручной метод специфически для токарно-фрезерных станков. В резцедержатель устанавливают калиброванный цилиндрический пруток (или сам инструмент хвостовиком). На шпинделе крепят штатив с индикатором часового типа - наконечником на пруток. Шпиндель прокручивают вручную и перемещением по X и Y добиваются нулевого биения. Это и есть ось центра - вводите значение в G54 (поле Y). Точность метода - ±0,005–0,01 мм. Одностороннее касание с щупом - подводите инструмент к боковой поверхности эталонного вала или заготовки, зажимаете щуп 0,1 мм, фиксируете машинную Y-координату и вводите в G54. Быстро, но даёт погрешность на радиус инструмента - подходит для черновых операций. Точность ±0,03–0,05 мм. Автоматически через измерительный щуп (Renishaw и аналоги) - цикл сам касается двух сторон эталонного вала, считает центр и прописывает значение в G54. Самый надёжный вариант для серии, повторяемость до ±0,001 мм.ый момент, о котором часто забывают: если на станке нет физической оси Y, а только ось C + интерполяция X - добиться идеально плоской поверхности не получится. В центральной точке фреза «провалится», так как движется по дуге, а не по прямой. Это конструктивное ограничение, не решаемое настройками ЧПУ. И еще: делайте привязку по Y после прогрева станка - привод оси Y нагревается, и тепловое расширение может давать уход до 0,03–0,05 мм на холодном шпинделе. Важный момент, о котором часто забывают: если на станке нет физической оси Y, а только ось C + интерполяция X - добиться идеально плоской поверхности не получится. В центральной точке фреза «провалится», так как движется по дуге, а не по прямой. Это конструктивное ограничение, не решаемое настройками ЧПУ.
  • Ограничение оборотов шпинделя — G50 в станках с ЧПУ

    Fanuc
    1
    4 Голоса
    1 Сообщения
    2k Просмотры
    Нет ответов
  • G71 Fanuc: цикл черновой обработки для токарных станков

    Fanuc
    3
    3 Голоса
    3 Сообщения
    15k Просмотры
    kirilljsxK
    @Mcauley Спасибо за внимательность что поправил! Ты абсолютно правы! Я допустил в теме ошибку. Параметр R в первой строке G71 это именно отвод инструмента, а припуск на чистовую задают U и W во второй строке. Твой подход с U, равным двум радиусам кромки, очень грамотный, и G70 для чистовой обработки - это стандартная и правильная практика. p.s. - пост поправил
  • G75 на FANUC: Как нарезать канавку без лишних телодвижений?

    Fanuc
    7
    2 Голоса
    7 Сообщения
    2k Просмотры
    kirilljsxK
    @Mcauley Привет! Рад что материал нравится, главное что бы польза была)) За практический опыт спасибо! А по поводу канавочного резца с скруглениями R0.4 есть несколько подходов: В корректоре (офсет) задайте радиус резца равным среднему значению скруглений - R0.4. Fanuc имеет поддержку радиусной коррекции (G41/G42) и при наличии макроса с параметром для радиуса инструмента система сама пересчитает траекторию. Если неохото заморачиваться то - просто пропишите 2-3 линейных хода вручную для чистовых кромок после цикла. Потеря времени должна быть минимальной.
  • Список макрокоманд языка Macro-B - система ЧПУ fanuc

    Перенесена Fanuc
    2
    0 Голоса
    2 Сообщения
    7k Просмотры
    kirilljsxK
    Быстрая шпаргалка ПЕРЕМЕННЫЕ: #1–#33 локальные (аргументы вызова) #100–#199 общие, сбрасываются #500–#999 общие, постоянные #5041/42/43 текущая позиция X/Y/Z (рабочая СК) #2001–#2400 коррекции инструмента ВЫЗОВ МАКРОСА: G65 P9001 A#1 B#2 X50. Z-10. F100. УСЛОВИЕ: IF [#1 GT 10] THEN #2=1 IF [#1 EQ #0] GOTO 99 (аргумент не передан) ЦИКЛ: WHILE [#100 LT 10] DO 1 #100=[#100+1] END 1 АВАРИЙНЫЙ СТОП: #3000=1 (ТЕКСТ ОШИБКИ) ПЛАНОВЫЙ СТОП С СООБЩЕНИЕМ: #3006=1 (ТЕКСТ ДЛЯ ОПЕРАТОРА) ЗАПИСЬ В КОРРЕКЦИЮ T1 (износ длины): #2001=[#2001+0.01] Что изучить Fanuc Custom Macro B Programming Manual (B-64304EN) - официальный мануал Fanuc Peter Smid «Fanuc CNC Custom Macros» - лучшая книга по теме на английском ГОСТ ISO 6983-1-2021 - стандарт на систему адресов ЧПУ G31 (Skip Cycle) - основа измерительных макросов; стоит изучить отдельно G65 vs G66 - разница в модальном вызове, важна для проходных циклов