Постпроцессоры Fanuc: настройка и создание для ЧПУ станков
-
Постпроцессоры Fanuc - это ключ к правильной работе ЧПУ-станков. Они переводят траектории из CAM-системы в код, который понимает стойка Fanuc. Без точной настройки программа может остановить станок или вызвать ошибки позиционирования.
Настройка помогает избежать типичных проблем: неверный формат чисел, лишние команды или неработающие циклы. Мы разберем, как выбрать базовый пост, адаптировать его и создать свой. Это сэкономит время на отладке и повысит точность обработки.
Что такое постпроцессор для Fanuc и зачем его настраивать
Постпроцессор - это скрипт или модуль в CAM-системе, который генерирует G-код под конкретную стойку управления. Для Fanuc он учитывает ISO G-код с фирменными расширениями: циклы, параметры осей и M-команды. Без настройки универсальный пост выдает код, который стойка не понимает - например, игнорирует десятичные точки или добавляет лишние G71.
Пример: на фрезерном станке с Fanuc 0i MF Plus стандартный пост из NX может не поддерживать винтовую интерполяцию или постоянно останавливать шпиндель. Реальные случаи показывают, что после адаптации такие проблемы исчезают. Логика проста: берем базовый файл, меняем параметры и тестируем на простых программах. Это подводит к алгоритму настройки.
Алгоритм настройки постпроцессора для Fanuc:
- Возьмите базовый пост из библиотеки CAM (например, FANUC MILL 5X в Mastercam).
- Измените конфиг: формат чисел, заголовок, блоки инструмента и циклы.
- После каждого шага генерируйте тест и сравнивайте с документацией станка.
- Проверьте параметр DPI (3401 в Fanuc): DPI=0 меняет трактовку чисел без точки.
Параметр Описание Пример для Fanuc Формат чисел Знаки до/после запятой X10.000 (3 знака после) Заголовок Начальные G/M G21 G40 G49 G54 G80 G90 Смена инструмента T и M6 T01 M6 Конец программы Остановка M05 M30 Особенности стоек Fanuc в постпроцессе
Стойки Fanuc (0i, 31i) используют стандартный ISO-код, но с нюансами: расширенные циклы G74/G75 для канавок, синхронизация осей M132-M134. На 5-осевых станках пост должен учитывать кинематику - вращательные оси A/B/C. Без этого траектории искажаются, и деталь выходит бракованной.
В Mastercam настройка начинается с Machine Type: Mill 4-Axis или с ротацией. Для SprutCAM указывают уровни безоп. перемещений и равняют Z в подводах. Реальный пример - станок HL3511: пост обновляют в окне генерации, выбирая блоки на вкладке Наладка. Это ведет к списку ключевых настроек.
Ключевые параметры для Fanuc:
- Тип контроллера: Fanuc 0i/31i, количество осей.
- Формат инструментов: ISO, BT, HSK.
- Скорости: F для подачи, S для шпинделя (M3/M4/M5).
- Циклы: G74 торцевые канавки, G75 цилиндрические.
Команда Fanuc эквивалент Стоп M0 (обязательный), M1 (опциональный) Шпиндель CW M3 Шпиндель CCW M4 Ось C вкл M133 Важно: Универсальный пост для группы Fanuc работает только базово - без 5-осей или спецциклов.
Создание постпроцессора с нуля или доработка
Создать пост с нуля сложно, но возможно через C/C++ модули или скрипты (TCL в Mastercam). Берем шаблон *.pst, редактируем в Posts-папке: добавляем proc для linear_move, start_program. Для NX смотрят GitHub-репозитории с готовыми постами Fanuc. Тестируют на 3-осевых деталях, потом усложняют.
Пример скрипта упрощает: set feed_rate 500, вывод G01 X/Y/Z с %.3f. В реальности отлаживают коллизии и пределы. Типичные ошибки - неверный DPI или лишние стопы шпинделя после каждого блока. Логично перейти к отладке.
Шаги создания:
- Выберите базовый пост (FANUC для Oi-TD).
- Скомпилируйте DLL через MPPost API.
- Протестируйте на простой программе (прямолинейное фрезерование).
- Добавьте 4/5 оси, циклы и M-команды.
Типичные ошибки и фиксы:
- Некорректный формат - проверьте бит DPI=0.
- Стопы шпинделя - уберите M05 после каждого T.
- G71 в начале - отключите, если параметры в мм.
Отладка и верификация программ Fanuc
Отладка - обязательный этап: генерируйте код, загружайте в станок и проверяйте симуляцию. Сравнивайте с эталоном из мануала Fanuc 0i Model C. Проблемы вроде отказа в винтовой интерполяции фиксятся правкой поста вручную, но лучше автоматизировать.
На практике посты с GitHub дорабатывают под конкретный станок - меняют настройки ротации или канавок. В Post Builder NX редактируют привязку ноля. Это подводит к проверке.
Инструменты верификации:
- Симуляция в CAM.
- Тест на станке с простой геометрией.
- Сравнение G-кода с мануалом.
Результат настройки меняет подход к ЧПУ
Настроенный постпроцессор Fanuc упрощает жизнь: код работает без правок, поддерживает все оси и циклы. Осталось учесть специфику вашей CAM - Mastercam, NX или SprutCAM, и параметры стойки вроде 3401 DPI. Дальше думайте о 5-осевых постах или интеграции с API для автоматизации.

Здравствуйте! Похоже, вас заинтересовал этот пост, но у вас ещё нет аккаунта.
Надоело каждый раз пролистывать одни и те же посты? Зарегистрировав аккаунт, вы всегда будете возвращаться на ту же страницу, где были раньше, и сможете выбирать, получать ли уведомления о новых ответах (по электронной почте или в виде push-уведомлений). Вы также сможете сохранять закладки и ставить лайки постам, чтобы выразить свою благодарность другим участникам сообщества.
С вашими комментариями этот пост мог бы стать ещё лучше 💗
Зарегистрироваться Войти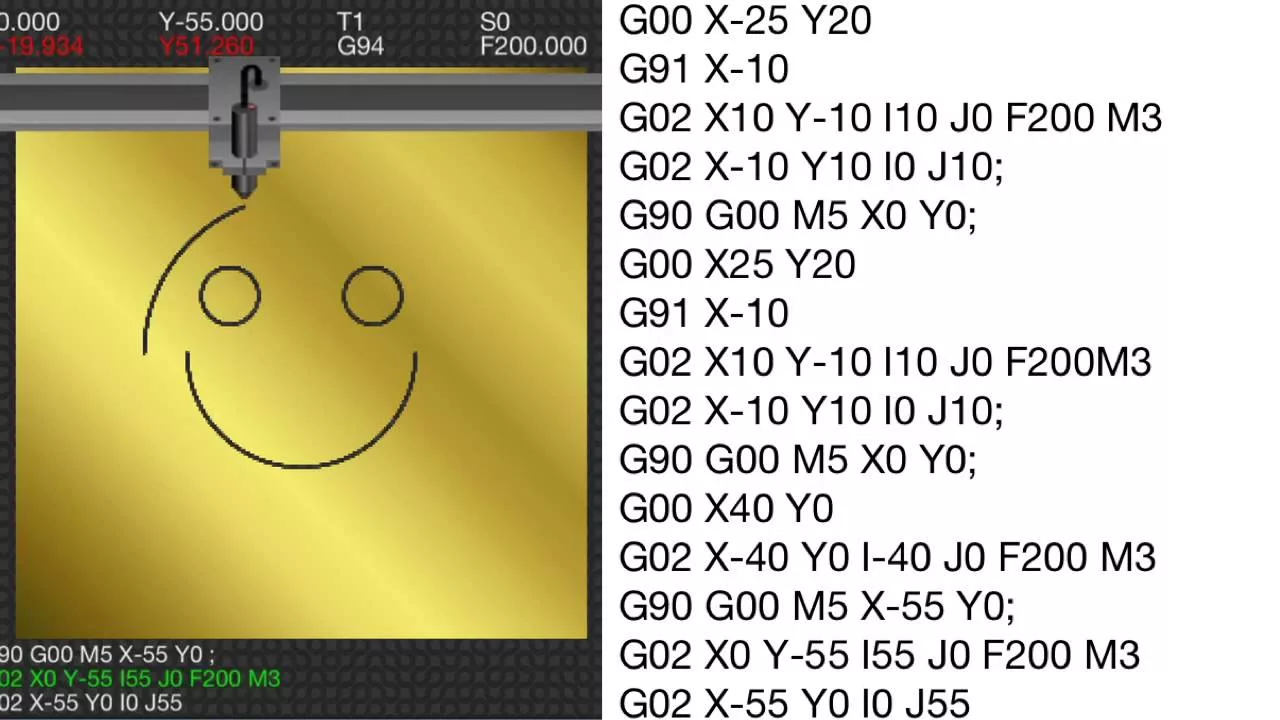
© 2022 - 2026 Invest Steel. Все права защищены.