Капиллярный контроль: выявление поверхностных дефектов в металлообработке
-
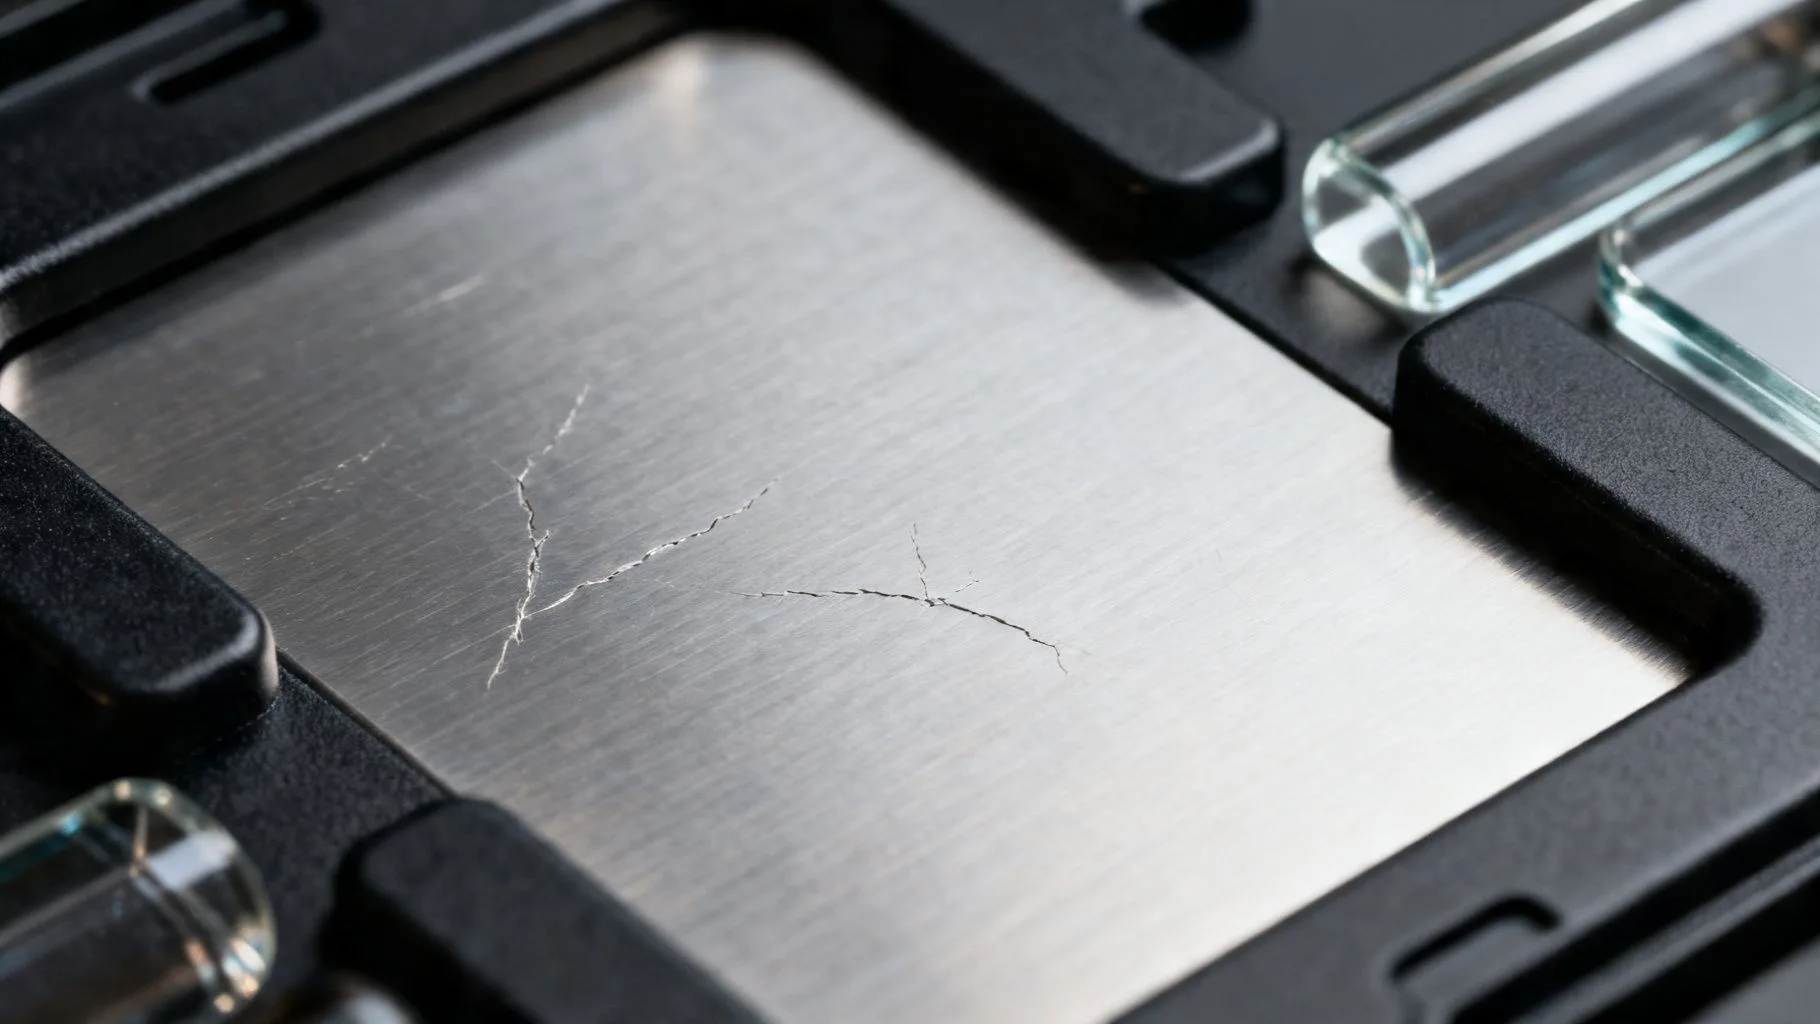
Капиллярный контроль ловит поверхностные трещины, поры и раковины, которые глазом не видно. Метод простой, дешёвый и быстрый - пенетрант затекает в дефект, проявитель вытягивает, и всё наглядно. Полезно для сварки, литья, труб - спасает от брака и аварий.
На заводе без него никуда, особенно если швы критичные. Выявишь микротрещину в 1 мкм - и конструкция не развалится под нагрузкой. Зачем тратить на переделки, если контроль делается на месте за минуты.
Что такое капиллярный контроль и зачем он нужен
Капиллярный контроль - это неразрушающий метод на проникающих веществах. Пенетрант смачивает поверхность, затекает в любую щель. Потом смывают излишки, наносят проявитель - он вытягивает краску из дефекта, и тот светится контрастным пятном.
Метод бьёт визуальный осмотр по ��увствительности. Глаз видит трещину от 0,1 мм, а капиллярный - от 1 мкм. Применяют на металлах, пластике, керамике - хоть чёрных, хоть цветных. Идеально для сварных швов, где поры или непровары прячутся.
На практике шов после аргонодуговой сварки может выглядеть ровно, но внутри свищи. Капиллярный контроль их вытащит за 20-30 минут. Безопасно для детали - не греешь, не магнитишь, не режешь.
- Высокая чувствительность: ловит дефекты шириной 1 мкм и меньше.
- Низкая цена: ручной набор стоит копейки, результаты сразу.
- Универсальность: любые формы и размеры, неферромагнитные материалы.
- Скорость: от подготовки до осмотра - меньше часа.
Этапы капиллярного контроля шаг за шагом
Сначала зачисти поверхность - шероховатость Ra 3,2 мкм или Rz 20 мкм, никаких масел и ржавчины. Обезжирь растворителем. Потом нанеси пенетрант - распылителем или кистью, подожди 5-30 минут, чтоб затёк.
Смой излишки - влажной тряпкой или эмульсией, не три сильно, чтоб дефект не вымыть. Нанеси проявитель - сухой или влажный, он впитывает пенетрант из трещины. Осмотри через 3-5 минут, потом ещё раз через 20-30 - лупой 6-10x для мелочёвки.
Измерь дефекты линейкой или микрометром, сравни с нормативами по ГОСТ 18442-80. Обведи брак маркером, запиши в протокол. Очисти деталь растворителем - и готово к покраске или сборке.
Если шов на трубе для нефти, пропустишь трещину - утечка обеспечена. А так всё под контролем.
- Подготовка: очистка, обезжиривание, шероховатость по нормам.
- Нанесение пенетранта: 5-30 мин экспозиции.
- Удаление излишков: аккуратно, без трения.
- Проявитель: 10-30 мин, осмотр.
- Оценка и очистка: протокол, маркировка.
Этап Время Инструменты Очистка 5-10 мин Шлифовка, растворитель Пенетрант 5-30 мин Распылитель Смывание 2-5 мин Тряпка, эмульсия Проявитель 10-30 мин Распылитель, лупа Осмотр 5-10 мин Линейка, микрометр Какие дефекты ловит и ограничения метода
Ловит всё поверхностное: трещины, поры, раковины, свищи, непровары, усталостные щели. Сквозные тоже - если выходят на обе стороны. В сварке пористость или терморазрывы вылазят яркими пятнами.
На шлифовке или литье микротрещины от усталости. Даже на пористой поверхности свищи видно. Но только поверхностное - внутренние полости под 1 мм не достанет, для них ультразвук или рентген.
Не работает на пористых материалах без подготовки. Глубина дефекта должна быть больше ширины раскрытия - иначе пенетрант не тянет. Магнитопорошковый лучше для ферромагнетиков, но потом размагничивать муторно.
- Трещины: от 1 мкм, включая усталостные.
- Поры и раковины: пористость в швах.
- Непровары и свищи: в сварке и литье.
- Ограничение: только поверхностные, не внутренние.
- Не для: сильнозагрязнённых или пористых без зачистки.
Материалы и нормы для капиллярного контроля
Пенетранты по ГОСТ 18442-80 - цветные или флуоресцентные. Набор: пенетрант, очиститель, проявитель. Для ручного - аэрозоли, для автоматики - ванны. Черные металлы, нержавейка, алюминий, титан - все годится.
Нормы отбраковки по ОСТ 95 955-82 или ГОСТам: длина трещины, размер поры. В нефтегазе или энергетике - строже, до 0,5 мм. Контролируют швы, трубы, резервуары, литьё перед покрытием.
Поверхность сухая, температура 5-55°C. Флуоресцентный под УФ светит ярче, но нужна тёмная комната. Обычный красный- белый - на свету видно.
Преимущества над другими:
Метод Чувствительность Цена Время Капиллярный 1 мкм Низкая Быстро Визуальный 0,1 мм Нулевая Средне Магнитный 10 мкм Средняя Размагничивание УЗК Внутренние Высокая Долго Когда капиллярный контроль обязателен на производстве
В металлообработке без него шов не примут - особенно аргонка или полуавтомат. Трубы, фланцы, болты - всё проверяют перед сборкой. Экономит на рекламе, когда деталь ломается в эксплуатации.
Осталось за кадром автоматика - конвейеры с ваннами для серий. Или комбо с УЗК для полноты. Подумай над допусками по твоему ГОСТу - не всегда 1 мкм критично, но лучше перестраховаться.
Здравствуйте! Похоже, вас заинтересовал этот пост, но у вас ещё нет аккаунта.
Надоело каждый раз пролистывать одни и те же посты? Зарегистрировав аккаунт, вы всегда будете возвращаться на ту же страницу, где были раньше, и сможете выбирать, получать ли уведомления о новых ответах (по электронной почте или в виде push-уведомлений). Вы также сможете сохранять закладки и ставить лайки постам, чтобы выразить свою благодарность другим участникам сообщества.
С вашими комментариями этот пост мог бы стать ещё лучше 💗
Зарегистрироваться Войти

© 2022 - 2026 Invest Steel. Все права защищены.