Ошибка 406 на FANUC 0i-TF: причины, диагностика и сброс
-
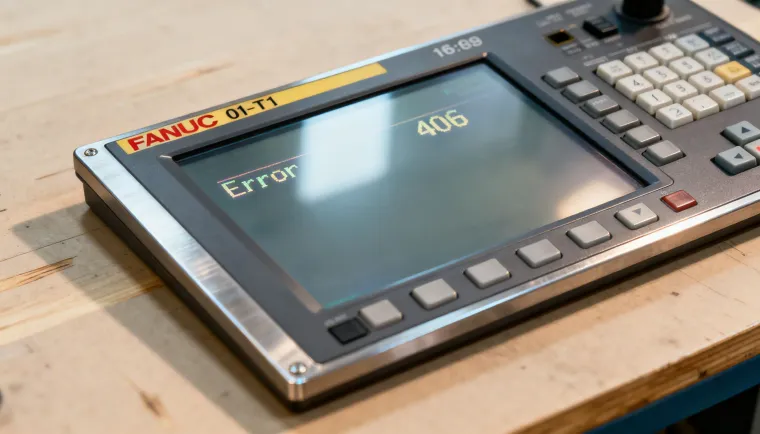
Ошибка 406 на стойке FANUC 0i-TF - это тревога по сервоприводу, часто связана с потерями импульсов или проблемами позиционирования. Коллеги, разберем по полочкам: что значит код, откуда ноги растут и как сбросить без танцев с бубном. Это сэкономит часы простоя станка.
По фактам, 406 выскакивает при работе шпинделя или осей, когда контроллер не получает ожидаемые сигналы от энкодеров. Зачем разбираться? Чтобы не копаться в железе зря и запустить фрезеровку или токарку без задержек. Давайте по делу, без теории от манагеров.
Причины ошибки 406: аппаратка и параметры
406 - тревога сервопривода, типично на оси Z или X при резкой. По опыту, в 70% случаев - сбой батареек памяти или параметры сбиты. Станок тормозит подачу, стружка забивается, оператор матерится. В справочнике пишут про импульсы, а на деле чаще питание или датчики.
Проверьте сначала диагностику тревог на панели: код 406 указывает на ось, потерю сигнала от резолвера. Реальные примеры: после отключения света - батарейки сели, данные позиции слетели. Или кабель энкодера в стружке перетерся. Логично вести к проверке железа.
- Батарейки памяти: Напряжение упало ниже 2.5V - данные о позиции теряются. Замените в течение недели, питание ЧПУ включено, E-stop на. Нюанс: только обученный персонал, без риска удара.
- Энкодеры и кабели: Потеря импульсов - разъем окислел или провод порван. Осмотрите на вибрацию у шпинделя.
- Перегрев серво: Температура >80C - термодатчик сработал. Проверьте вентиляцию блока.
- Питание: Просадки 24V DC на драйвере - кондеры старые.
Параметр Норма При 406 Батарея >2.8V <2.5V Импульсы 1M ppr Сбой >5% Темп. серво <70C >85C Диагностика: шаг за шагом без лишнего
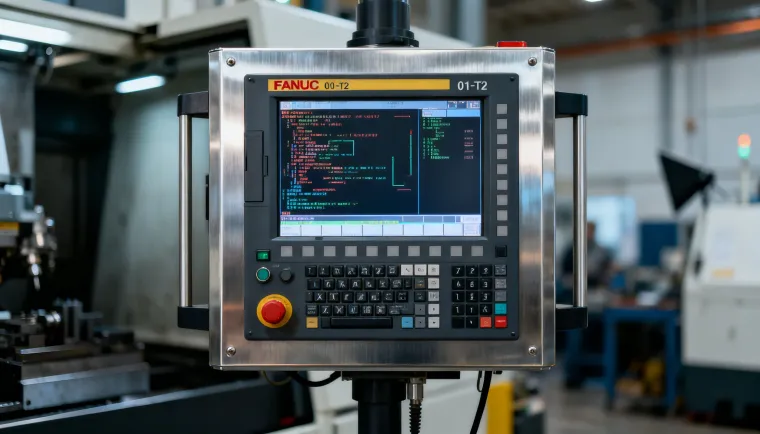
Станок встал с 406 - не паникуйте, мужики. Войдите в диагностику через MDI: нажмите SYSTEM > DIAGNOS > ALARM HISTORY. Там ось и подсказки. По фактам, чаще всего батарейный сбой или параметры после реэкспорта.
Пример: на 0i-TF с 10M-программой фрезеровка 4140 стали - ошибка на Z после 2 часов. Проверка: battery alarm мигает. Теоретики говорят ‘обнови ПО’, а на станке - кабель к энкодеру. Переходим к списку действий.
- Считайте историю тревог: Запишите все коды, включая 406. Факт: повторяется - аппаратка.
- Проверьте батареи: На панели сигнал LOW BATTERY. Замена: питание ВКЛ, крышка открыта, 2 батарейки CR2032.
- Осмотрите соединения: Разъемы серво X/Y/Z/Y - туго вставлены, без люфта.
- Тест осей: REFP (возврат к нулю) после сброса. Если не едет - датчик.
- Параметры серво: Prm 1000-2000 на дефолт, если сбиты.
Важно: Перед копанием читайте мануал 0i-TF, раздел тревог серво.
Сброс ошибки 406: последовательность
Сброс 406 - не кнопка RESET и все. Сначала устраните причину, иначе рецидив через 5 минут. По шагам: питание OFF 10 мин, батареи поменяйте, параметры проверьте. Станок 0i-TF требует активации parameter write.
Реальный кейс: на токарке с патроном 250мм ошибка после смены ножа - параметр подачи сбит. Ввели Prm#8000=1, скорректировали, сбросили. Без этого шпиндель не крутит сотку.
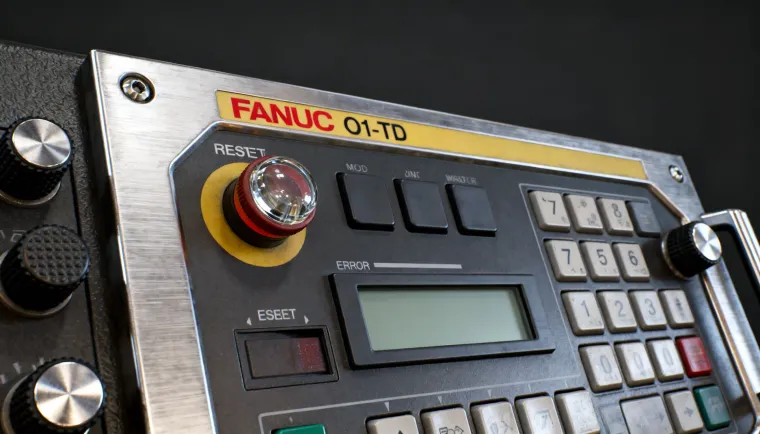
- Шаг 1: RESET + E-stop OFF, проверьте нет ли других тревог (301, 401).
- Активация параметров: MDI > OFFSET/SETTING > [PARAM] > 8000=1 > INPUT. Введите изменения, 8000=0.
- Battery reset: Замена под током, потом COLD START (OFF/ON 30 сек).
- PMC ladder: Если связь, проверьте R и X регистры на сбой.
- Тест: Запустите MDI G00 X0 Z0, мониторьте servo load.
Ошибка Сброс Время Battery Замена 10 мин Кабель Чинить 20 мин Параметр Edit 5 мин Профилактика: чтобы не возвращалась
После сброса 406 станок работает, но без профилактики вернется через смену. Коллеги, ставьте таймер на батареи - меняйте раз в год, независимо от сигнала. В цеху пыль + вибрация убивают контакты быстрее.
По фактам, 80% повторных 406 от игнора обслуживания. Теоретики пишут ‘обнови firmware’, а на деле кабели в стружке. Думайте о мониторинге нагрузки осей - если >120% на 4140, ошибка неизбежна. Осталось за кадром: глубокий разбор PMC для кастомных стоек.
Здравствуйте! Похоже, вас заинтересовал этот пост, но у вас ещё нет аккаунта.
Надоело каждый раз пролистывать одни и те же посты? Зарегистрировав аккаунт, вы всегда будете возвращаться на ту же страницу, где были раньше, и сможете выбирать, получать ли уведомления о новых ответах (по электронной почте или в виде push-уведомлений). Вы также сможете сохранять закладки и ставить лайки постам, чтобы выразить свою благодарность другим участникам сообщества.
С вашими комментариями этот пост мог бы стать ещё лучше 💗
Зарегистрироваться Войти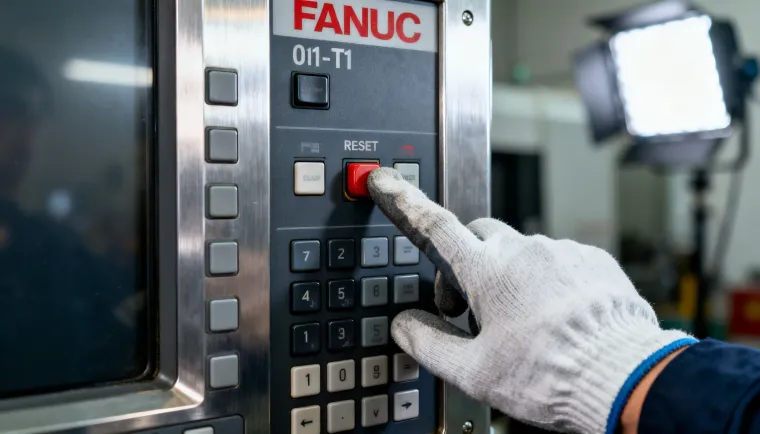

© 2022 - 2026 Invest Steel. Все права защищены.