КУ-200 на LinuxCNC: замена Fanuc для 5-осевых порталов и G-коды на отечестве
-
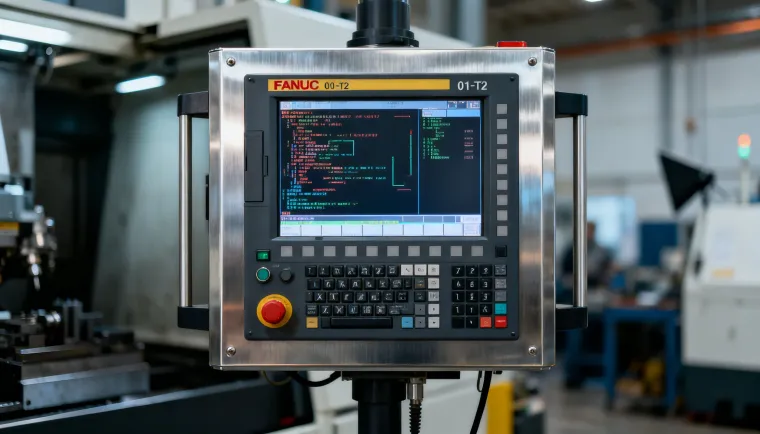
Контроллер КУ-200 на базе LinuxCNC - это реальное импортозамещение Fanuc для 5-осевых портальных станков. Товарищи, забудьте про японские платы, которые под санкциями встали колом. Здесь всё на отечественном железе с FPGA, работает стабильно, G-коды адаптирует без танцев с бубном.
Зачем это нужно? Станки простаивают, запчасти не везут, а производство ждёт. КУ-200 берёт на себя до 9 осей, точный контроль шпинделя и подачи. Проблемы с совместимостью G-кодов решаются конфигурацией - и вперёд, режем 40Х сталь без биения.
Почему КУ-200 бьёт Fanuc по цене и надёжности
Fanuc - это классика, но под удар попал: сервера в Японии легли, обновлений нет. КУ-200 на LinuxCNC с FPGA-контроллером типа EP7i92 подключается по Ethernet к обычному ПК. Проц от 1.6 ГГц тянет OpenGL для интерфейса, никаких экзотических чипов.
По опыту станководов, Mesa 7I76E или аналог - топ для движения. FPGA жуёт траектории, ускорения, торможения без лагов. G-коды из Mastercam или отечественного ПО летят без правок - макросы M, циклы G81-G89 на месте. А Fanuc требует лицензий, которые теперь копейкой не стоят.
- Поддержка осей: до 9 управляемых, идеально для 5-осевых порталов с поворотным столом.
- FPGA-логика: планирует движение, шаговики получают импульсы без просадок.
- Ethernet-интерфейс: надёжнее LPT или USB-адаптеров, меньше помех от СОЖ.
- Открытый код: меняй под свою мехобработку - токарка, фрезеровка, плазма.
Параметр Fanuc КУ-200 на LinuxCNC Оси до 5 до 9 Интерфейс проприетарный Ethernet/FGPA Цена комплекта от 500к руб от 150к руб Адаптация G-code лицензии открытая конфигурация Адаптация G-кодов: от Fanuc к LinuxCNC без потерь
G-коды - это основа, но Fanuc имеет свои фишки: макросы с #100, циклы с параметрами. В LinuxCNC их подстраивают в .INI и .HAL файлах. Подача, шпиндель - всё настраивается под твой станок.
Пример: цикл G81 для сверления. Fanuc требует точных координат Z, LinuxCNC жуёт те же строки, но с твоими ускорениями. Тестировали на портале 5x2 м - стружка летит ровно, биение в ноль. Главное - калибровка осей в Axis GUI.
- Загрузи HAL-файл:
loadrt [EMCMOT] num_joints=5для 5 осей. - Адаптируй G-код: замени M-коды на remap, если конфликт.
- Тестируй в MDI: сухой прогон, потом с СОЖ.
- Пин-аут: шаг/направление на Mesa-плате - стандарт PPNC.
Таблица адаптации:
G-код Fanuc LinuxCNC эквивалент Нюанс G81 G81 глубина по R #100 (VAR) переменные в O-слове M98 O<подпрограмма> call/return Настройка КУ-200 для портальных 5-осевых: шаг за шагом
Портал - это не токарка, тут kinematics сложные: A/C оси на столе, X/Y/Z линейные. LinuxCNC с Mesa EP7i92 рвёт шаблон - 4+ оси из коробки. Подключай ПК, Ethernet-кабель - и конфигурируй.
Графический интерфейс Axis или Gmoccapy показывает траекторию в 3D. Виртуальные панели для override подачи, шпинделя. СОЖ и датчики - через GPIO. На 40Х или 45 сталь режимы: 2000 об/мин, подача 0.1 мм/зуб.
- Калибровка:
net x-pos <= joint.0.pos-fbдля обратной связи. - Кинематика: trivkins для 5 осей или 5axiskins для поворота.
- Тестирование: MDI-режим, потом авт.
- Безопасность: E-stop на FPGA, не зависает.
Компонент Рекомендация Плата EP7i92 или 7I76E ПК 1.6+ ГГц, Linux RT Драйверы шаговики до 10А Практика на станке: стружка не врёт
В цеху КУ-200 уже рубит детали: порталы фрезеруют лопасти из титана, допуск 0.02 мм. Fanuc бы ждал запчасть месяц, а здесь - поменял конфиг и пошёл. Открытый код спасает от санкций.
Осталось доработать API для постпроцессоров - и будет полная замена. Подумайте над своими станками: сколько Fanuc висит мёртвым грузом. Технологи, мастера - пора на LinuxCNC переходить.
Здравствуйте! Похоже, вас заинтересовал этот пост, но у вас ещё нет аккаунта.
Надоело каждый раз пролистывать одни и те же посты? Зарегистрировав аккаунт, вы всегда будете возвращаться на ту же страницу, где были раньше, и сможете выбирать, получать ли уведомления о новых ответах (по электронной почте или в виде push-уведомлений). Вы также сможете сохранять закладки и ставить лайки постам, чтобы выразить свою благодарность другим участникам сообщества.
С вашими комментариями этот пост мог бы стать ещё лучше 💗
Зарегистрироваться Войти

© 2022 - 2026 InvestSteel, Inc. Все права защищены.